Проект мастерской по производству лодок и катеров из ПНД пластика
Проект мастерской
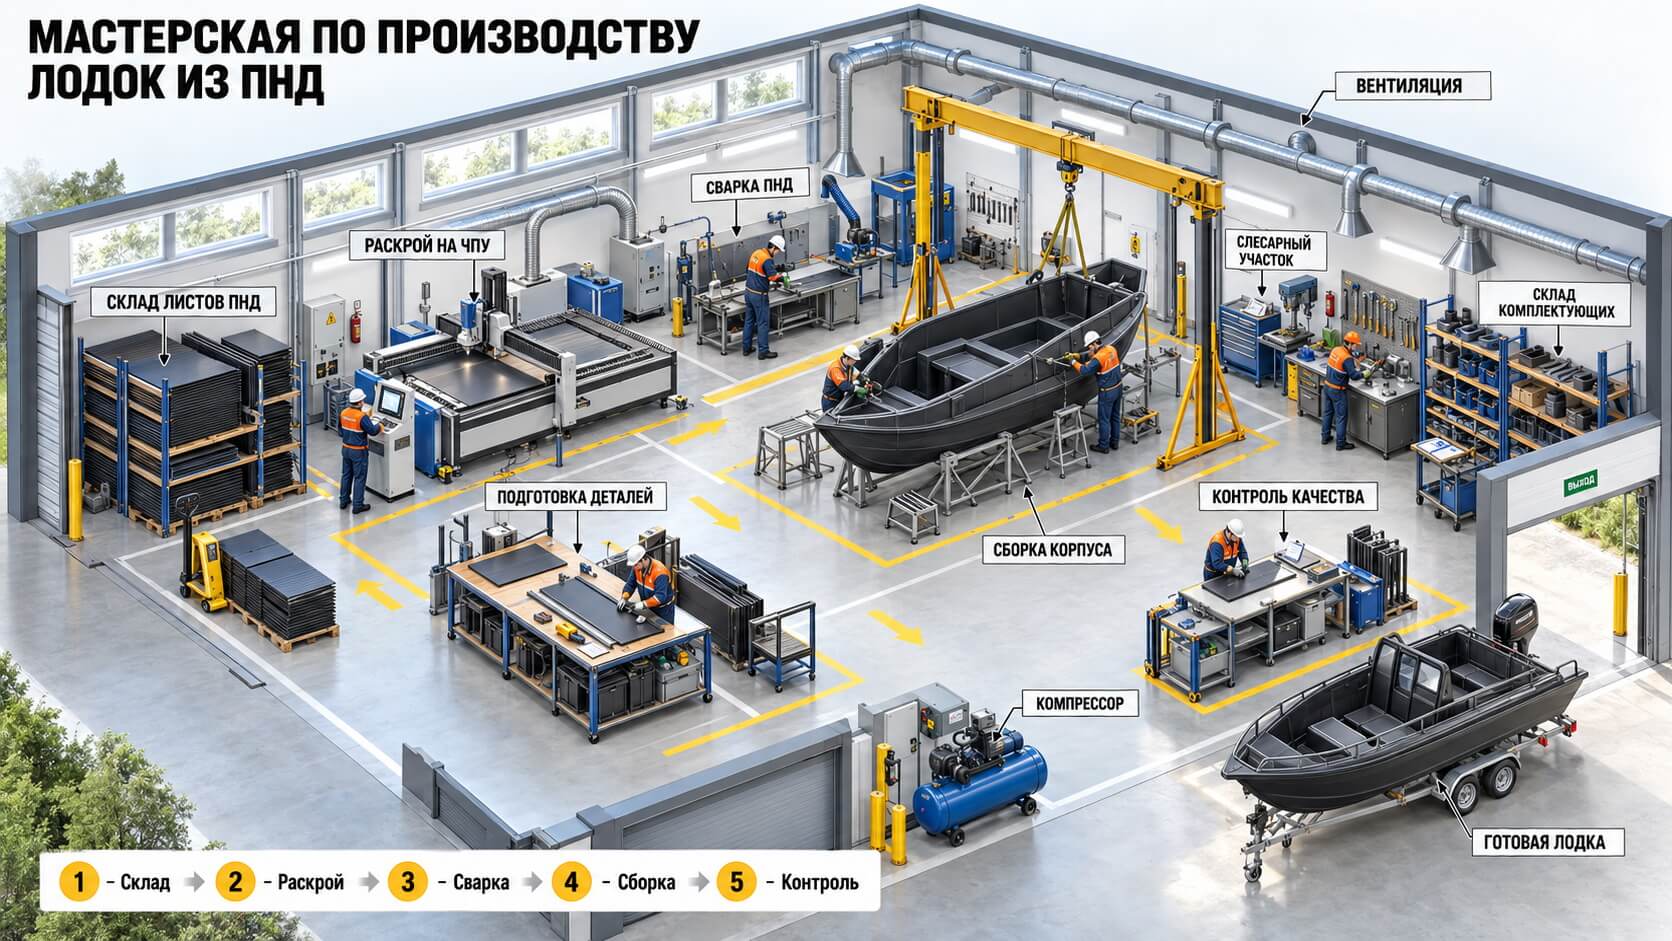
Проект мастерской по производству лодок и катеров из ПНД-пластика
Производство лодок и катеров из полиэтилена низкого давления — это отдельное направление маломерного судостроения, требующее правильно организованного помещения, специализированного оборудования и строгого соблюдения технологии сварки термопластов.
В отличие от алюминиевых корпусов или стеклопластиковых лодок, корпус судна из ПНД собирается из заранее раскроенных листовых деталей, которые формируют силовой набор, борта, днище, палубу, рундуки и внутренние элементы. Соединение деталей выполняется преимущественно методом экструзионной сварки.
Поэтому производственная мастерская должна быть спроектирована как единая технологическая линия: от приемки листового материала до установки двигателя, электрики, навигационного оборудования и передачи полностью готовой лодки заказчику.
Особенности производства лодок из ПНД
ПНД — прочный, эластичный и устойчивый к воздействию воды полимерный материал. Он не подвержен коррозии, хорошо переносит удары и допускает эксплуатацию лодки в сложных условиях.
Корпус из ПНД может использоваться:
- на мелководье;
- на реках с каменистым дном;
- в заболоченных районах;
- при отрицательных температурах;
- в коммерческой и служебной эксплуатации;
- для рыбалки, охоты и туризма;
- в качестве спасательного или рабочего судна.
Однако изготовление такого корпуса требует высокой точности. Ошибки при раскрое, сборке стапеля или сварке могут привести к нарушению геометрии, внутренним напряжениям, короблению и снижению прочности швов.
Поэтому проект мастерской должен решать сразу несколько задач:
- Обеспечивать последовательное движение материалов.
- Не допускать пересечения «грязных» и сборочных процессов.
- Поддерживать стабильную температуру в помещении.
- Обеспечивать удаление стружки и сварочных выделений.
- Предусматривать безопасное перемещение и кантование корпусов.
- Иметь отдельную зону для установки двигателей, электрики и аксессуаров.
- Позволять работать одновременно с несколькими лодками.
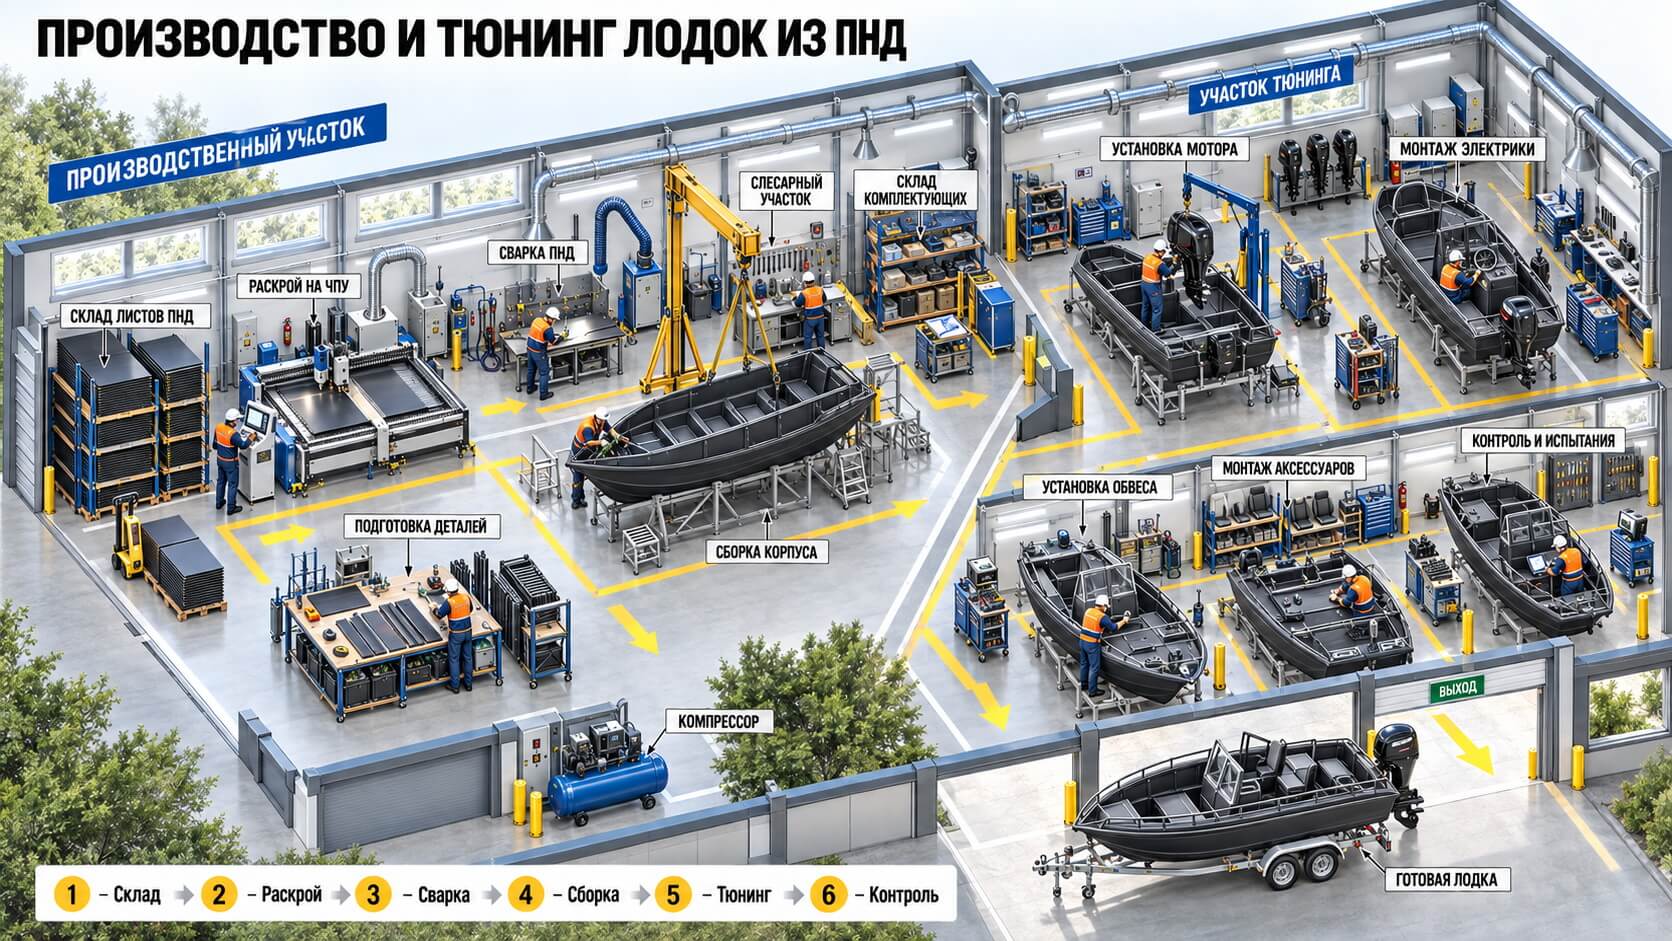
Общая структура производства
Производство удобно разделить на два крупных участка:
Производственный участок
Здесь выполняются:
- приемка и хранение ПНД;
- раскрой листов;
- фрезеровка шпангоутов и стрингеров;
- подготовка кромок;
- предварительная сборка узлов;
- экструзионная сварка;
- формирование корпуса на стапеле;
- изготовление металлических деталей.
Участок тюнинга и окончательного оснащения
Здесь производится:
- установка подвесного мотора;
- монтаж рулевого управления;
- прокладка электропроводки;
- установка аккумуляторов;
- монтаж навигационного оборудования;
- установка сидений и консолей;
- монтаж лееров, уток и обвеса;
- установка помп, освещения и дополнительного оборудования;
- итоговый контроль готового судна.
Такое разделение позволяет не загромождать стапельную зону комплектующими и одновременно вести несколько проектов: один корпус может находиться на сварке, второй — на установке мотора, третий — на окончательной проверке.
Рекомендуемая площадь мастерской
Для небольшого производства с одним основным стапелем и несколькими постами тюнинга можно ориентироваться на помещение площадью примерно от 250 до 350 м².
Итоговая площадь зависит от:
- максимальной длины выпускаемых лодок;
- количества одновременно собираемых корпусов;
- размеров станка с ЧПУ;
- способа хранения листов;
- количества постов тюнинга;
- наличия собственного металлического участка;
- организации склада двигателей и комплектующих;
- необходимости размещения бытовых и административных помещений.
Для лодок длиной до 5–6 метров необходимо оставлять свободное пространство не только вокруг самого корпуса, но и для перемещения тележек, кранового оборудования и крупногабаритных листов ПНД.
Главное правило планировки — движение материала должно происходить преимущественно в одном направлении:
склад ПНД → раскрой → подготовка деталей → сварка узлов → сборка корпуса → тюнинг → контроль → выдача готовой лодки.
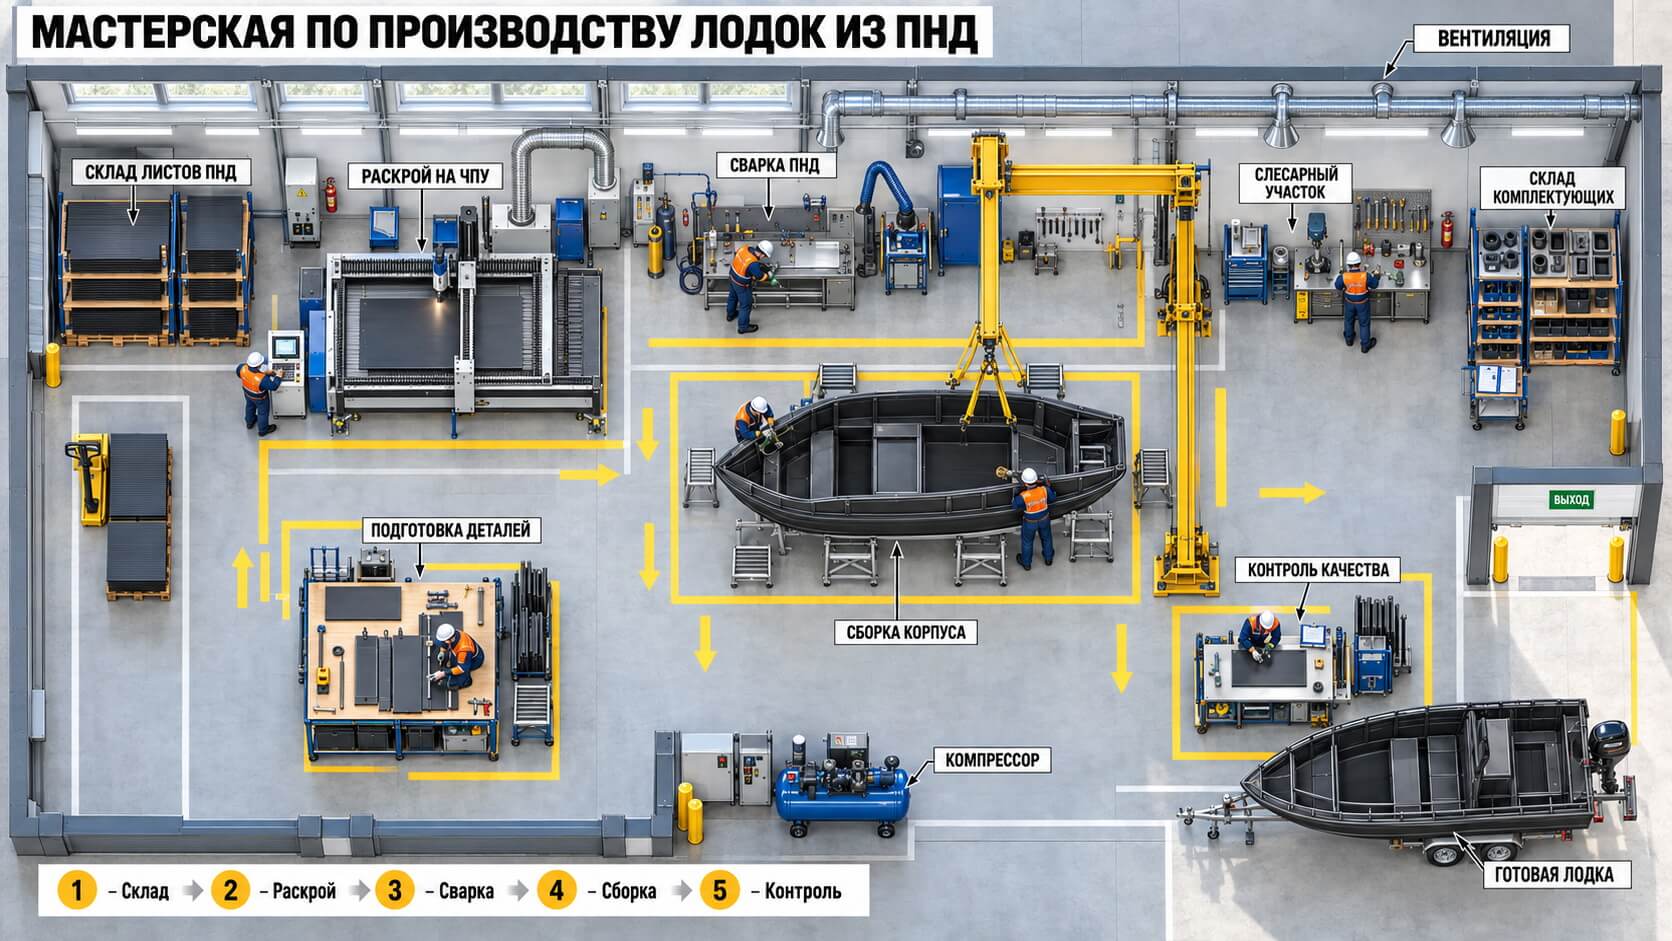
Зона 1. Склад сырья и материалов
Рекомендуемая площадь — 20–25 м².
Склад располагается рядом с воротами или участком приемки материалов. Такое размещение позволяет разгружать листы непосредственно в зону хранения, не пронося их через все производство.
На складе размещаются:
- листовой ПНД;
- сварочный пруток;
- полиэтиленовые трубы;
- профили;
- заготовки для стрингеров;
- вспомогательные полимерные материалы.
Стандартные листы ПНД могут иметь размер 1500 × 3000 или 2000 × 4000 мм. Они обладают значительной массой и занимают много места, поэтому способ их хранения необходимо выбрать еще на стадии проектирования помещения.
Для листов можно использовать:
- горизонтальные кассетные стеллажи;
- выдвижные полки;
- вертикальные пирамиды;
- наклонные стойки;
- специальные паллеты.
Длинномерные трубы и профили удобнее размещать на консольных стеллажах.
Листы должны храниться на ровной опоре. Длительное хранение с неправильным распределением нагрузки может привести к деформации материала и усложнить последующий раскрой и сборку.
На складе желательно предусмотреть маркировку материала по:
- толщине;
- цвету;
- марке ПНД;
- номеру партии;
- назначению;
- дате поступления.
Особенно важно разделять материал для силовых деталей, обшивки, внутренних элементов и декоративных компонентов.
Зона 2. Раскрой и фрезеровка
Рекомендуемая площадь — 30–40 м².
Участок раскроя представляет собой начало непосредственного производства корпуса. Здесь цифровая модель лодки превращается в комплект физических деталей.
На станке изготавливаются:
- шпангоуты;
- стрингеры;
- элементы днища;
- борта;
- транцевая плита;
- палубные детали;
- крышки рундуков;
- консоли;
- сиденья и банки;
- технологические шаблоны.
Оптимальным решением является фрезерный станок с ЧПУ с рабочим полем 2000 × 4000 мм. Он позволяет обрабатывать большинство листов без предварительного деления на части.
В качестве более доступного варианта могут использоваться:
- форматно-раскроечный станок;
- дисковая пила по пластику;
- направляющая шина с ручной пилой;
- ленточнопильный станок;
- ручной фрезер с шаблонами.
Однако ручной раскрой уступает ЧПУ по точности и повторяемости. При серийном производстве даже небольшая погрешность постепенно увеличивает время подгонки деталей и расход материала.
Вокруг станка необходимо предусмотреть место для загрузки и выгрузки полноразмерного листа. Панель управления должна находиться за пределами траектории движения материала.
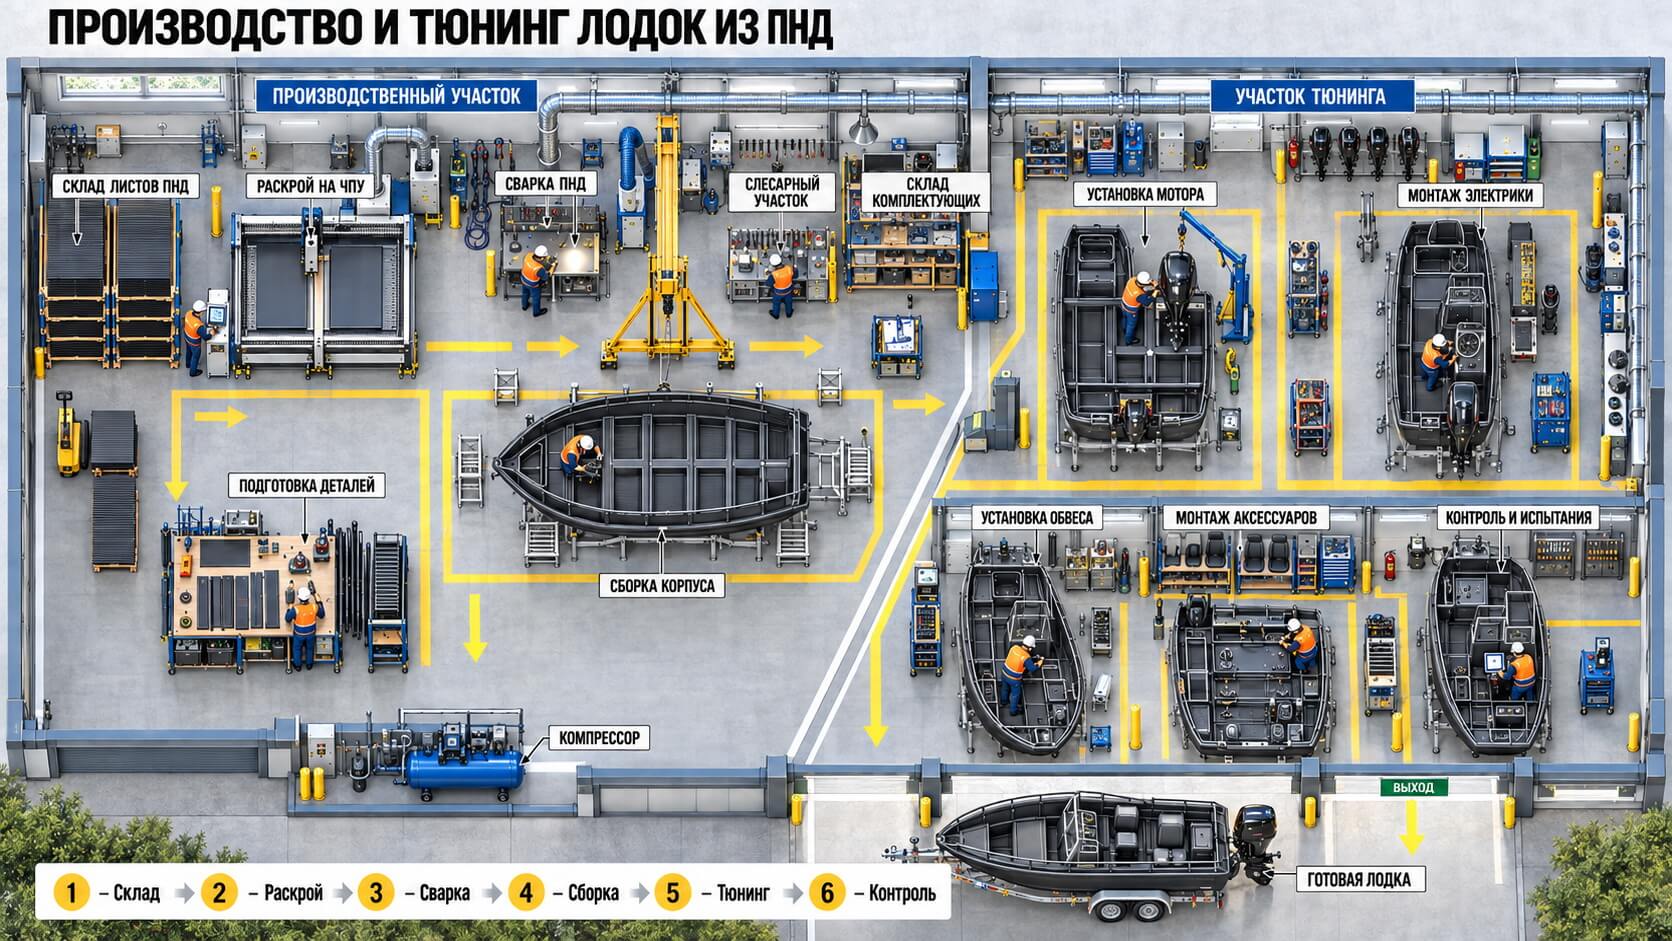
Удаление стружки
При фрезеровании ПНД образуется крупная легкая стружка, склонная к накоплению статического заряда. Обычный бытовой пылесос для постоянной промышленной эксплуатации не подходит.
Для участка требуется:
- промышленный стружкоотсос;
- система трубопроводов;
- гибкие рукава;
- циклонный сепаратор или накопительный бункер;
- антистатические шланги;
- регулярная очистка оборудования и пола.
Зону раскроя желательно отделять от чистой сборочной зоны разметкой, перегородкой или расстоянием.
Зона 3. Подготовка деталей и сварка узлов
Рекомендуемая площадь — 30–35 м².
После раскроя детали поступают на подготовительный участок. Здесь проверяются размеры, снимаются заусенцы, формируются фаски и собираются отдельные элементы будущего корпуса.
На участке выполняются:
- подрезка деталей;
- снятие фасок;
- подготовка V- и К-образных соединений;
- гибка отдельных элементов;
- сборка силовых узлов;
- изготовление консолей;
- сварка рундуков;
- изготовление сидений и банок;
- предварительная сварка шпангоутов и стрингеров.
Основой участка являются ровные сборочные столы. Их поверхность должна сохранять геометрию при нагреве и выдерживать массу собираемых элементов.
Рекомендуемое оснащение:
- металлические сборочные столы;
- ручные фрезеры и кромкорезы;
- торцовочная пила для труб и профилей;
- сварочные фены;
- компактный ручной экструдер;
- зажимы и струбцины;
- угольники;
- шаблоны;
- измерительный инструмент;
- тележки для перемещения готовых узлов.
Для фиксации деталей перед основной сваркой используется горячий воздух. Такая прихватка удерживает элементы в заданном положении, после чего соединение проваривается ручным сварочным экструдером.
На каждом сварочном посту необходимо предусмотреть местный вытяжной зонт или подвижный вытяжной рукав.
Зона 4. Основная стапельная сборка корпуса
Рекомендуемая площадь — 50–60 м² для одного рабочего стапеля.
Это центральная и наиболее ответственная часть производства. Здесь отдельные детали объединяются в силовой каркас и герметичный корпус лодки.
Работа обычно включает:
- Установку элементов силового набора.
- Выравнивание шпангоутов.
- Монтаж стрингеров.
- Установку днищевых панелей.
- Формирование бортов.
- Сборку транцевой части.
- Проверку геометрии.
- Предварительную прихватку.
- Экструзионную сварку основных швов.
- Установку палубы и внутренних элементов.
Стапель
Стапель представляет собой жесткую регулируемую металлическую раму. Он должен обеспечивать точное положение всех элементов корпуса и сохранять геометрию в процессе сварки.
Вместо стационарного стапеля могут использоваться мобильные кильблоки, однако для повторяемого производства регулируемая металлическая конструкция удобнее.
Пол под стапелем должен быть максимально ровным. Если основание имеет перепады, точная настройка корпуса усложняется, а при перемещении кильблоков может изменяться геометрия всей сборки.
Сварочное оборудование
Для стартового производства рекомендуется иметь не менее двух ручных сварочных экструдеров:
- основной экструдер производительностью приблизительно 2,0–3,5 кг/ч;
- компактный экструдер производительностью приблизительно 1,1–2,0 кг/ч.
Мощный аппарат применяется для сварки обшивки, днища и транцевых деталей толщиной 8–12 мм. Компактным экструдером удобнее работать внутри корпуса, в углах и возле сложных конструктивных элементов.
Для фиксации деталей потребуются два или три сварочных фена горячего воздуха с различными насадками.
Конкретные режимы сварки — температура воздуха, скорость подачи прутка, угол ведения экструдера и подготовка поверхности — определяются маркой материала, толщиной деталей, конструкцией соединения и рекомендациями производителя оборудования.
Переворачивание корпуса
На определенном этапе корпус необходимо поднимать, перемещать или переворачивать. Выполнять такие операции вручную небезопасно.
Оптимальное решение — мобильный козловой кран или кран-балка грузоподъемностью 1–2 тонны.
Кроме заявленной грузоподъемности необходимо учитывать:
- массу корпуса;
- положение центра тяжести;
- точки строповки;
- массу установленного оборудования;
- динамические нагрузки;
- запас грузоподъемности;
- высоту подъема;
- ширину пролета;
- траекторию перемещения.
Все грузоподъемные операции должны выполняться обученным персоналом с применением исправных стропов и предусмотренных технологией точек подъема.
Зона 5. Слесарная мастерская
Слесарный участок необходим для изготовления и подгонки металлических деталей.
Здесь могут производиться:
- кронштейны;
- опоры;
- рамки;
- поручни;
- леера;
- крепления консолей;
- закладные элементы;
- детали рулевого управления;
- элементы транца;
- нестандартный крепеж.
Основное оснащение участка:
- напольный сверлильный станок;
- ленточнопильный станок по металлу;
- заточной станок;
- тиски;
- сварочный стол;
- ручной электроинструмент;
- набор сверл и коронок;
- резьбонарезной инструмент;
- измерительные приборы.
Если в мастерской выполняется сварка нержавеющей стали или алюминия, металлический участок следует дополнительно оборудовать соответствующей вентиляцией и защитными экранами.
Абразивная пыль и металлическая стружка не должны попадать на чистые детали лодки, электрические компоненты и открытые сварные соединения ПНД.
Зона 6. Склад комплектующих
Склад комплектующих может располагаться рядом со слесарной мастерской и участком тюнинга.
На нем хранятся:
- крепеж;
- петли;
- утки;
- рымы;
- леера;
- поручни;
- стекла и ветровые экраны;
- рулевые системы;
- тросы;
- кабели;
- выключатели;
- предохранители;
- навигационные огни;
- помпы;
- эхолоты;
- аккумуляторы;
- сиденья;
- консоли;
- люки;
- уплотнители;
- шланги и фитинги.
Для хранения мелких деталей удобны стеллажи с подписанными пластиковыми контейнерами. Более дорогие компоненты, электроника и приборы должны храниться в закрытых шкафах или в контролируемой складской зоне.
Комплектующие желательно заранее собирать в наборы под конкретный заказ. Это снижает риск, что во время окончательной сборки обнаружится отсутствие небольшого, но критически важного элемента.
Участок тюнинга и окончательного оснащения лодок
Для полноценного производства недостаточно сварить корпус. Заказчику обычно требуется полностью оснащенная лодка, готовая к эксплуатации.
Поэтому в проекте предусмотрен отдельный участок тюнинга. В зависимости от производительности предприятия он может занимать от 60 до 100 м² и включать несколько рабочих постов.
Пост установки подвесного мотора
На этом посту выполняются:
- проверка транца;
- разметка крепежных отверстий;
- монтаж двигателя;
- установка рулевой системы;
- подключение дистанционного управления;
- прокладка топливной магистрали;
- установка фильтра;
- подключение приборов контроля;
- регулировка положения двигателя.
Для безопасного монтажа мотора необходимо использовать мобильный подъемник, таль или небольшой козловой кран.
Пост должен иметь свободный доступ к транцу лодки и достаточное пространство для моторной тележки.
Пост монтажа электрики
Электрический участок предназначен для установки:
- аккумуляторных батарей;
- выключателя массы;
- распределительных панелей;
- предохранителей;
- навигационных огней;
- освещения кокпита;
- трюмных помп;
- розеток;
- USB-разъемов;
- эхолотов;
- картплоттеров;
- радиостанций;
- датчиков и сигнализации.
Проводка должна прокладываться в защищенных каналах или гофрах. Все соединения необходимо маркировать, а электрические цепи — защищать соответствующими предохранителями.
Аккумуляторы устанавливаются в закрепленных боксах с учетом вентиляции, защиты клемм и удобства обслуживания.
Пост установки обвеса
К обвесу относятся элементы, влияющие на безопасность и функциональность лодки:
- поручни;
- леера;
- утки;
- рымы;
- якорные ролики;
- защитные привальные брусья;
- кронштейны;
- лестницы;
- дуги;
- ветровые стекла;
- тенты и каркасы.
Крепления должны учитывать нагрузки, возникающие при эксплуатации. В местах монтажа тяжелых элементов желательно предусматривать усиления или закладные детали еще на этапе сварки корпуса.
Пост установки аксессуаров
На этом посту лодка адаптируется под задачи конкретного владельца.
Возможна установка:
- кресел;
- поворотных оснований;
- дополнительных рундуков;
- держателей удилищ;
- столиков;
- держателей эхолота;
- ящиков для снастей;
- креплений для оружия;
- багажных систем;
- носовой лебедки;
- поискового освещения;
- отопительного оборудования;
- мягких накладок;
- нескользящего палубного покрытия.
Для рыболовных лодок могут предусматриваться аэраторы, садки, дополнительные аккумуляторы и крепления электромотора.
Для охотничьих или экспедиционных катеров набор оборудования будет другим. Именно поэтому участок тюнинга лучше организовывать по принципу универсальных постов, а не жестко закрепленной конвейерной линии.
Контроль качества и испытания
После завершения производства лодка направляется на отдельный пост контроля.
Проверке подлежат:
- общая геометрия корпуса;
- качество сварных соединений;
- отсутствие непроваренных участков;
- герметичность корпуса и отдельных отсеков;
- надежность крепления двигателя;
- работа рулевого управления;
- состояние топливной системы;
- работа помп;
- правильность подключения электрики;
- работа освещения и навигационного оборудования;
- качество крепления сидений и аксессуаров;
- комплектность заказа.
Результаты желательно заносить в контрольную карту конкретного изделия.
После цеховой проверки проводятся необходимые ходовые испытания. Только после устранения выявленных замечаний лодка может считаться готовой к передаче заказчику.
Основной комплект оборудования
Для запуска производства потребуется следующий минимальный набор.
Технологическое оборудование
- фрезерный станок с ЧПУ или форматно-раскроечный станок;
- два ручных сварочных экструдера;
- два или три сварочных фена;
- промышленная система стружкоудаления;
- сборочные столы;
- регулируемый стапель;
- мобильный козловой кран или кран-балка;
- компрессор;
- оборудование слесарного участка.
Ручной электроинструмент
- кромкорезы;
- ручные фрезеры;
- орбитальные шлифмашины;
- ленточные пилы;
- циркулярные пилы;
- шуруповерты;
- гайковерты;
- аккумуляторные заклепочники;
- дрели;
- технические фены;
- измерительный инструмент.
Вспомогательное оснащение
- струбцины и зажимы;
- сварочные шаблоны;
- угольники;
- тележки;
- кильблоки;
- стропы;
- подъемные траверсы;
- инструментальные шкафы;
- верстаки;
- контейнеры для метизов;
- мобильные вытяжные устройства.
Критические требования к помещению
Стабильная температура
ПНД имеет высокий коэффициент температурного расширения. Изменение температуры влияет на размеры листов, положение деталей и напряжения в сварной конструкции.
В рабочей зоне желательно поддерживать стабильную температуру приблизительно от +18 до +22 °C или иной диапазон, определенный утвержденной технологией сварки и требованиями производителя материала.
Особенно нежелательны:
- резкий прогрев холодных листов;
- сварка материала, принесенного непосредственно с мороза;
- локальный перегрев корпуса;
- сквозняки в зоне сварки;
- значительное изменение температуры во время сборки.
Материал перед раскроем и сваркой должен пройти температурную акклиматизацию в производственном помещении.
Приточно-вытяжная вентиляция
Общеобменная вентиляция должна дополняться местными вытяжными устройствами.
Вытяжные зонты или гибкие рукава размещаются:
- над сварочными постами;
- возле стапеля;
- на подготовительном участке;
- при необходимости — возле металлообрабатывающего оборудования.
Расход воздуха и конфигурация системы определяются инженерным расчетом с учетом применяемого оборудования, характеристик материалов, количества рабочих мест и требований охраны труда.
Электроснабжение
Для небольшого производства ориентировочная установленная мощность может начинаться с 25–40 кВт при наличии трехфазной сети 380 В.
Одновременно могут работать:
- станок с ЧПУ;
- стружкоотсос;
- сварочные экструдеры;
- сварочные фены;
- компрессор;
- вентиляция;
- освещение;
- слесарное оборудование.
Фактическая выделенная мощность должна определяться после составления ведомости оборудования с учетом коэффициента одновременности, пусковых токов, резерва и возможного расширения производства.
Для оборудования предусматриваются отдельные линии, защитные автоматы, устройства защитного отключения и заземление.
Полы
Оптимальным основанием является ровный промышленный бетонный пол.
В качестве покрытия могут применяться:
- эпоксидный состав;
- полиуретановое покрытие;
- упрочненный топпинг;
- обеспыливающая пропитка.
Пол должен быть устойчив к перемещению тележек и тяжелого оборудования. Размещение стапеля на неровном основании может повлиять на точность сборки корпуса.
Пешеходные маршруты, рабочие зоны, опасные участки и места хранения рекомендуется обозначить напольной разметкой.
Освещение
В дополнение к общему потолочному освещению необходимо локальное освещение:
- над сборочными столами;
- возле сварочных постов;
- внутри корпуса;
- на участке электромонтажа;
- на посту контроля.
Свет не должен создавать глубоких теней, мешающих контролировать форму сварного шва и качество поверхности.
Компрессор и пневматическая сеть
Для цеха может использоваться поршневой или винтовой компрессор с ресивером от 100 литров и рабочим давлением 8–10 бар.
Сжатый воздух применяется для:
- работы пневматического инструмента;
- очистки оборудования;
- подачи сухого воздуха;
- технического обслуживания;
- отдельных производственных операций.
Компрессор лучше размещать в отдельной акустически изолированной зоне или возле внешней стены. В пневматической системе следует предусмотреть фильтрацию, удаление конденсата и контроль качества воздуха.
Обдувать работников, электрооборудование или рассеивать по помещению мелкую пыль сжатым воздухом недопустимо.
Организация безопасного движения
Внутри мастерской должны быть разделены:
- маршруты персонала;
- движение листовых материалов;
- перемещение лодочных корпусов;
- работа подъемного оборудования;
- зоны хранения;
- места временной установки тележек.
Вокруг станков, стапелей и постов тюнинга необходимо оставлять безопасные проходы.
Желтая напольная разметка может обозначать:
- рабочие зоны;
- траекторию перемещения корпусов;
- места установки тележек;
- границы крановой зоны;
- участки, которые нельзя загромождать.
Эвакуационные выходы, пожарное оборудование и электрические щиты должны оставаться свободными.
Последовательность запуска мастерской
Запуск производства целесообразно разделить на несколько этапов.
Первый этап — подготовка технологии
Необходимо определить:
- модельный ряд лодок;
- максимальные габариты корпусов;
- толщину применяемого ПНД;
- конструкцию силового набора;
- технологию сварки;
- перечень оборудования;
- потребность в электроэнергии;
- необходимую грузоподъемность кранов.
Второй этап — проектирование планировки
На план наносятся:
- размеры помещения;
- ворота и двери;
- колонны;
- окна;
- электрические щиты;
- вентиляционные каналы;
- складские зоны;
- станки;
- стапели;
- участки тюнинга;
- маршруты перемещения.
Особое внимание уделяется возможности развернуть и переместить корпус, не демонтируя оборудование.
Третий этап — инженерная подготовка
Выполняются:
- расчет электроснабжения;
- проект вентиляции;
- устройство промышленного пола;
- монтаж освещения;
- подготовка пневматической сети;
- монтаж грузоподъемного оборудования;
- организация пожарной безопасности.
Четвертый этап — оснащение производства
Сначала устанавливаются крупные стационарные объекты:
- стеллажи;
- станок с ЧПУ;
- система стружкоудаления;
- стапель;
- крановое оборудование;
- компрессор.
После этого оборудуются сварочные посты, верстаки, инструментальные шкафы и участок тюнинга.
Пятый этап — отработка технологического процесса
До начала серийного выпуска необходимо изготовить контрольный корпус и проверить:
- точность раскроя;
- удобство сборки;
- последовательность сварки;
- доступность швов;
- время выполнения операций;
- работу вентиляции;
- удобство кантования корпуса;
- организацию участка тюнинга.
По результатам первого изделия корректируются стапель, шаблоны, управляющие программы ЧПУ и схема размещения оборудования.
Каким должен быть правильно организованный цех
Хорошая мастерская по производству лодок из ПНД — это не просто помещение со станками. Это единая технологическая система, в которой каждый участок продолжает предыдущий.
Листовой материал не должен многократно перемещаться из одного конца цеха в другой. Работники не должны переносить тяжелые узлы через занятые проходы. Корпуса не должны стоять в зоне раскроя, а установка мотора не должна выполняться на основном сварочном стапеле.
Разделение производства и тюнинга дает предприятию несколько важных преимуществ:
- сокращение времени изготовления лодки;
- одновременная работа над несколькими заказами;
- повышение качества сборки;
- более точный учет комплектующих;
- удобство индивидуальной комплектации;
- снижение риска повреждения готовых поверхностей;
- возможность постепенного масштабирования производства.
При правильно спроектированной мастерской процесс становится понятным и управляемым: лист ПНД поступает на склад, проходит раскрой, подготовку и сварку, превращается в корпус, оснащается двигателем и оборудованием, проверяется и покидает предприятие в виде полностью готовой лодки или катера.
Представленная схема является концепцией организации производства. Окончательная планировка, инженерные сети, вентиляция, электроснабжение, грузоподъемные операции, охрана труда и технология сварки должны разрабатываться и утверждаться профильными специалистами с учетом размеров помещения, моделей лодок, характеристик оборудования и действующих нормативных требований.
